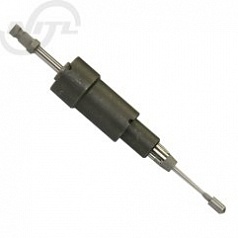
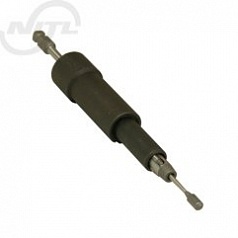
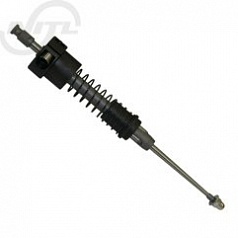
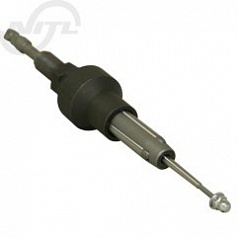
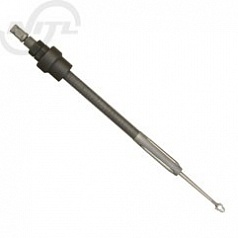
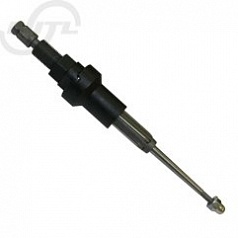
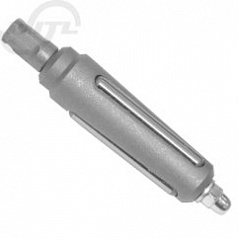
Развальцовка – это процесс радиального деформирования трубы в отверстии трубной решётки теплообменного аппарата, выполняемый с целью создания прочно-герметичного соединения между трубой и трубной решёткой.
Процесс развальцовки можно разделить на три основных этапа:
- Выбор зазора между трубой и трубной решёткой;
- Совместное деформирование трубы и трубной решётки;
- Снятие нагрузки с внутренней поверхности трубы.
В процессе совместного деформирования трубы и трубной решётки добиваются того, чтобы металл трубы перешёл преимущественно в зону пластического (необратимого) деформирования, а металл трубной решётки остался в зоне упругих (обратимых) деформаций. Для обеспечения этого необходимо соблюдать правило: твёрдость материала трубной решётки должна быть выше твёрдости материала трубы. Поэтому после прекращения процесса развальцовки трубная решётка «обхватывает» трубу. В результате процесса развальцовки получается прессовое соединение. Герметичность и прочность этого соединения обеспечивается контактным давлением между наружной поверхностью трубы и поверхностью отверстия трубной решётки.
Выбор вальцовки зависит от многих факторов и, прежде всего, от типоразмера труб и особенностей конструкции теплообменных аппаратов.
Так, при выборе вальцовок для прямотрубных кожухотрубчатых аппаратов важно знать номинальный внутренний диаметр труб и глубину вальцовки.
Для труб с внутренним диаметром от 4 до 11,5 мм используются вальцовки серии «Т», «СТ», «РТ» или «СРТ» (см. стр. 4 и 5 каталога).
Для труб с внутренним диаметром от 12 до 46 мм используются вальцовки серии «Р» и «СР» (см. стр. 6 – 7 мм), а в тех случаях, когда это особо тонкостенные трубы - вальцовки серии «5Р» (см. стр. 13 каталога).
При развальцовке труб в котлах – вальцовки «К» (крепежные), «КО» и «ЕКО» (крепежно-отбуртовочные) (см. стр. 8 – 10 каталога).
Перед сваркой труб в комбинированных соединениях используются конические вальцовки серии «ВК» (см. стр. 11 каталога).
Для закрепления труб в ретурбендах на нефтеперерабатывающих заводах используются вальцовки серии «РО» (см. стр. 12 каталога).
При развальцовке труб в выпарных вакуум-аппаратах на сахарных заводах используются вальцовки серии «РВА» (см. стр. 13 каталога).
При развальцовке труб в аппаратах воздушного охлаждения (АВО), имеющих штампо-сварные камеры, используются вальцовки серии «РА» (см. стр. 15 каталога).
При развальцовке труб в толстых трубных решетках за один проход могут быть использованы вальцовки серии «ЛВК» (см. стр. 16 каталога).
Есть еще много специфических видов вальцовок, используемых значительно реже. Для того, чтобы гарантированно получить правильно выбранную модель вальцовки, лучше всего прислать нам эскиз узла крепления «труба-трубная решетка» с размерами. Это гарантирует Вам правильность выбора.
При выборе вальцовочной машины (их у нас 14 моделей пневматических и 3 модели электрических) необходимо на страницах 18–25 выбрать пневматическую или электрическую машину, у которой диапазон вальцуемых труб включает интересующий Вас типоразмер.
Прежде всего следует отметить, что если Вы заказываете вальцовочную машину и несколько моделей вальцовок с разными квадратами веретен, то машины будут укомплектованы всеми необходимыми переходниками для работы с этими вальцовками.
Чтобы выбрать самостоятельно переходник, нужно изучить стр. 26–27 каталога, где представлены все возможные переходники для этих целей.
Этот тестер предназначен для обнаружения сквозных дефектов трубах перед или после их установки в теплообменные аппараты.
Для этих целей используется машина «ММО-38-100», которая позволяет удалять оребрение из цветных металлов правой навивки с концов труб аппаратов воздушного охлаждения (АВО) на длине до 100 мм.
Главной целью использования шариковых раскатников является повышение герметичности соединений труб с трубными решетками. Они особенно эффективны при ремонте теплообменников, связанных с заменой отдельных труб или всего трубного пучка.
При удалении старых труб различными способами возможно появление на поверхности отверстия трубной решетки продольных рисок.
Если не использовать шариковые раскатники, то эти риски становятся причиной появления течей, так как при их глубине более 0,1 мм они не завальцовываются.
Раскатники серии “РШ» и «РШР» предназначены для работы с ручными пневмо- или электроприводами. Раскатники серии «РШ» формируют уплотнительный рельеф на фиксированном расстоянии от наружной плоскости трубной решетки, а раскатники серии «РШР» позволяют регулировать это расстояние в заданном диапазоне.
Раскатники серии «РШС» используются в сверлильных станках, когда диаметры отверстий более 28 мм, и обрабатывать (перемещать веретено вперед) их ручными приводами становится тяжело. Раскатники серии «РШМ» также используются для отверстий более 28 мм, но они оснащены механизмом принудительного перемещения веретена.
Для этих раскатников обычно используются те же вальцовочные машины, которыми производится развальцовка труб в этих отверстиях (см. стр. 32–33 каталога).
Нет. Канавочники можно приводить в действие только сверлильными станками. При этом станок должен иметь достаточную жесткость конструкции. Это в значительной степени влияет на стойкость резцов. Кроме того, важно правильно выбирать (в соответствии с инструкцией) частоту вращения шпинделя станка.
При заказе любых видов торцевателей следует указывать типоразмер (наружный диаметр х толщина стенки) и материал труб (углеродистая сталь, нержавеющая сталь, цветные сплавы). От материала трубы зависят углы заточки резцов.
Удаление труб из трубных решеток - одна из наиболее трудоемких операций при ремонте теплообменных аппаратов.
Выбор того или иного способа зависит от особенностей конструкции аппарата, типоразмера труб, толщины трубных решеток и количества заменяемых труб.
Если речь идет о трубах диаметром до 38 мм и прямотрубных кожухотрубчатых аппаратах с трубными решетками толщиной до 40 - 50 мм, то подобные трубы могут удаляться несколькими способами, а именно:
- ручными трубовыдергивателями серии «ТВМ» (см. 44 каталога) при помощи ударных гайковертов с комплектом специальных переходников для завинчивания метчика и последующего выдергивания трубы. Перед использованием «ТВМ» трубы сначала отрезают за одной из трубных решеток либо однооборотным трубоотрезателем серии «ТО» (см. стр. 36 каталога) или серии «МТО» (см. стр. 37 каталога);
- высверливанием труб в обеих трубных решетках с использованием стойки сверлильной СТС-20-38 (см. стр. 41 каталога) и последующую их выбивку с использованием выколоток (см. стр. 45 каталога) и пневмомолотков;
- высверливанием труб машинами «Мангуст-Миди-МТ» / «Мангуст-Миди-Электро», оснащенными специальными дополнительными комплектами (см. стр. 51 каталога) для высверливания труб на глубину до 50 мм (эти машины с такими дополнительными комплектами могут высверливать трубы с наружными диаметрами в диапазоне от 29 до 42 мм);
- гидравлическими полуавтоматическими цанговыми экстракторами «Тьюб Терьер 16». Это, естественно, самый производительный, эффективный и современный способ. Он предполагает предварительную отрезку труб за одной из трубных решеток отрезателями серии «ТО» или «МТО».
Блоги
При проектировании теплообменных аппаратов применяются различные технические решения, повышающие надежность соединения труб с трубными решетками, например, кольцевые уплотнительные...
В работе рассматривается актуальная задача крепления толстостенных труб в толстых трубных решетках в теплообменных аппаратах.
О применении лейнирования при изготовлении и ремонте различных видов оборудования
Лейнирование — закрепление тонкостенной втулки (лейнера) в толстостенной трубе (трубе-носителе) или оболочке другой формы, обеспечивает защиту изделия от коррозии и...